
 JP


走行船舶ローダー レール システム: 主要な構造要素と配置要素
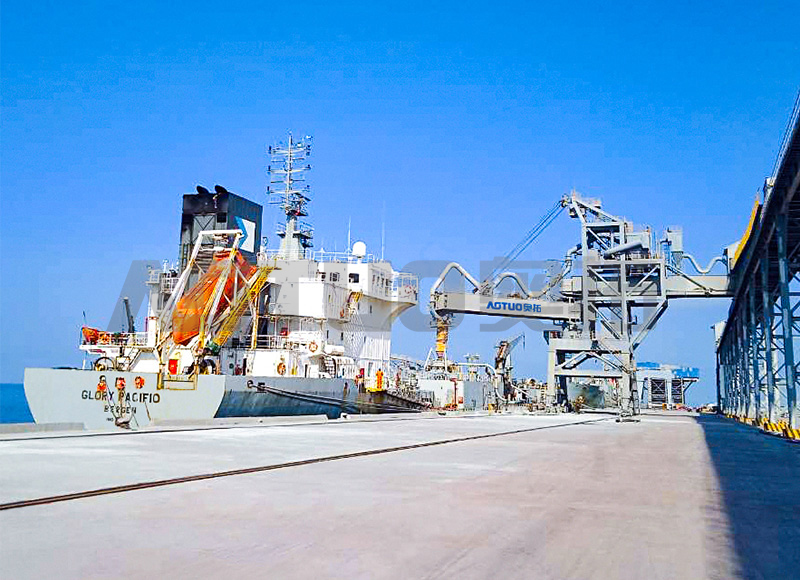
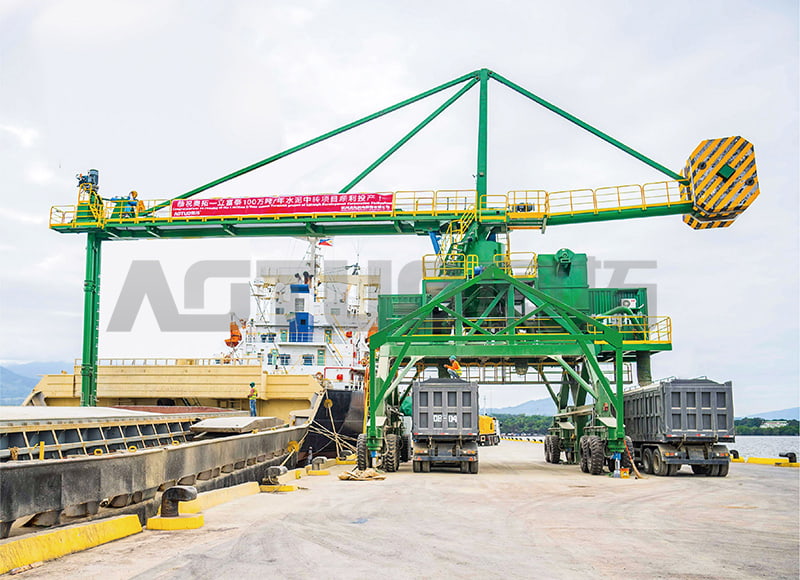
50,000 DWT のばら積み貨物船が岸壁の約 190 メートルにわたってハッチを広げて岸壁の横に停泊しています。移動する船舶積込み機は、その全長を横断し、旋回し、ラフに動かし、ブームを伸ばして積み込み口をすべてのハッチ開口部に下げる必要があります。走行船舶ローダー レール システムは、機械の全重量を支え、バースに沿って誘導し、スパウトを船舶のハッチ ラインに合わせて保持するトラックと車台のアセンブリです。レールが真っ直ぐで水平でゲージどおりの場合、ローダーは定格容量で動作します。アライメントがずれると、車輪フランジ、台車フレーム、旋回ベアリング、ブーム シリンダーのすべてが代償を払い始めます。
レールシステムはローダーのパフォーマンスの上限を設定します
鉄道システムは、走行する船舶ローダーのネームプレート容量のうち、実際にバースでどのくらい使用できるかを決定します。定格容量は、ガントリーが安定し、注ぎ口がハッチ上の位置を保持している場合にのみ達成できます。レール ゲージは、風や船舶との接触荷重に対する安定性の範囲を定義し、基礎の剛性は、1 つの車輪がレールから浮き上がるような沈下を制御します。
大規模なバルクターミナルでは、パナマックス船やケープサイズ船のすべてのハッチにサービスを提供するためにローダーが 200 メートル以上移動することがよくあります。その移動距離によって、たとえ小さなアライメント誤差であっても影響が倍増します。2mm の横方向のずれは、機械がその上を通過するたびに反復的な衝撃荷重となり、これは年間数万回の荷重サイクルを意味する可能性があります。
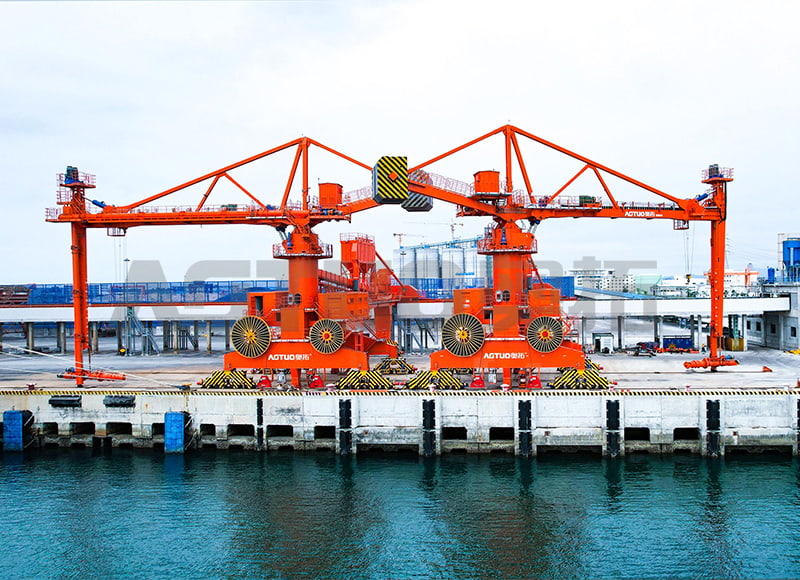
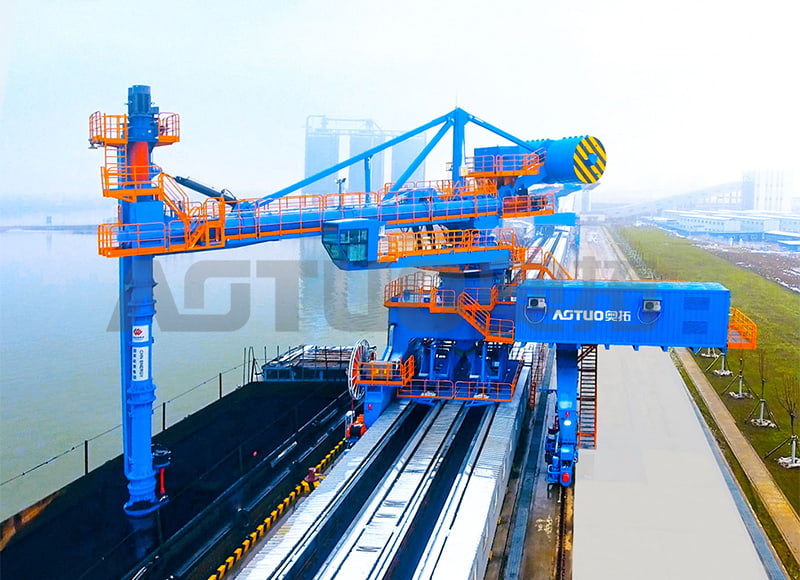
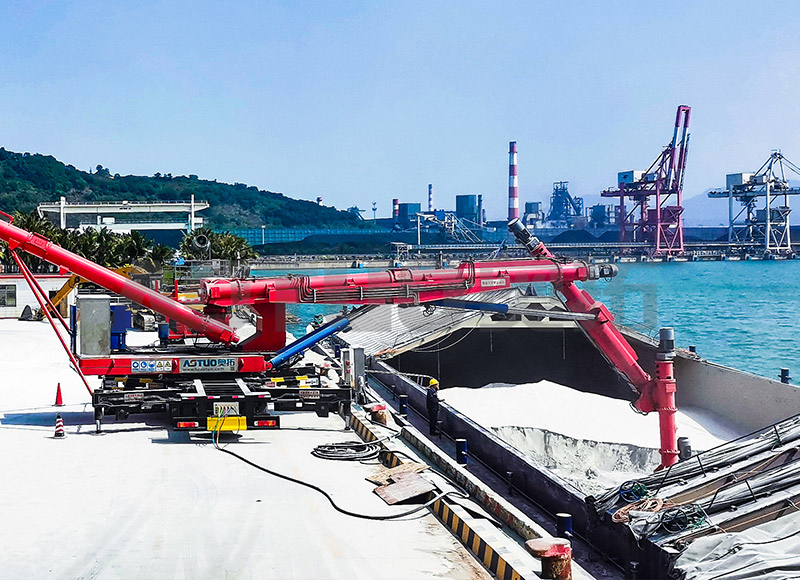
同じレール パフォーマンス ロジックが次の場所に表示されます。 広東省恵州港 ここでは、杭州 AOTUO Mechanical and Electrical Co., Ltd. (AOTUO) のレール搭載機器が、複数の船舶クラスを取り扱うバース上で稼働しています。位置合わせを保持できないローダーでは呼び出しのたびに停泊時間がかかるため、ポートはレール システムに依存して全移動距離にわたってスパウトの位置を正確に保ちます。
 バルク資材用レールモバイルシップローダー、300~1500 t/h、800~50000 DWT このレール搭載ローダーは恵州港で稼働するユニットで、複数の船舶クラスにわたるバルク貨物の積み込み用に設計されています。その容量とエネルギーの数値は、周囲の本文で説明されている配置と停泊時間の懸念に関連しています。 製品を見る→
走行船舶ローダーレールシステムの構造解剖学
走行船舶ローダー レール システムは、杭基礎、支持ビーム、レール留め具、レール セクション、ガントリー ホイール アセンブリの 5 つの耐荷重層で構築されています。各層には個別の障害モードがあり、端末エンジニアはスケジュールに従って検査する必要があります。
| レイヤー | 一次機能 | よくある現場での失敗 |
| 杭基礎 | ガントリーの車輪荷重を適切な土壌に移動します | 台風による重荷重後の不同沈下 |
| サポートビーム | レールベースに沿って輪荷重を分散します。 | パイルキャップ界面の疲労亀裂 |
| レールファスナー | 熱による動きを許容しながらレールを所定の位置に保持します | 海洋塩空気中での緩みと腐食 |
| レールセクション | 車輪の走行面と横方向のガイドを提供します | フランジ接触による側面切削とヘッド摩耗 |
| ガントリーホイールアセンブリ | 垂直方向の荷重を支え、移動運動を駆動します | フランジの摩耗とベアリングの過熱 |
レールゲージは、ガントリーが走行する 2 つのレールの内面間の明確な距離です。ガントリーホイールはレールヘッドによって横方向に拘束されるため、設計段階で固定され、移動距離全体にわたって同じ状態を維持する必要があります。
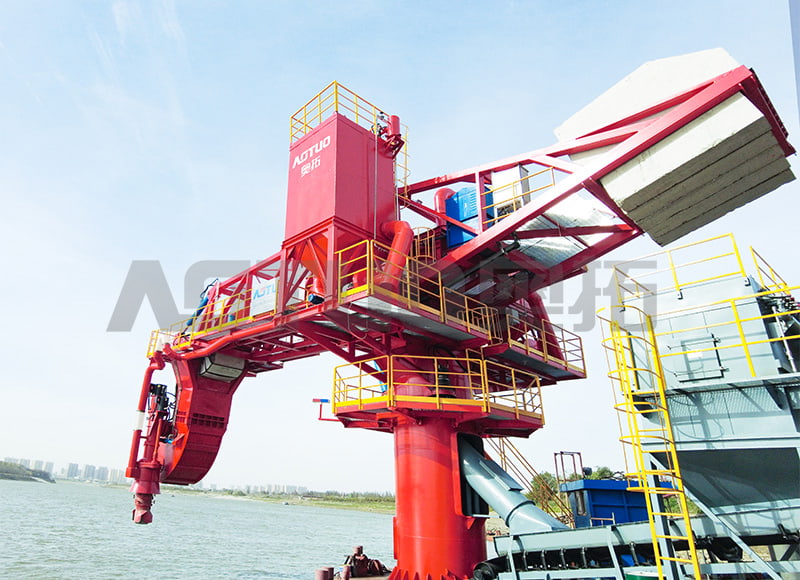
同じ構造ロジックがプロセスのアンロード側にも現れます。 AOTUO のレール移動式スクリューシップアンローダーは、基礎の剛性とアライメント制御について同一の要件を備え、同じガントリーとレールの構造上で垂直スクリューアセンブリを運びます。
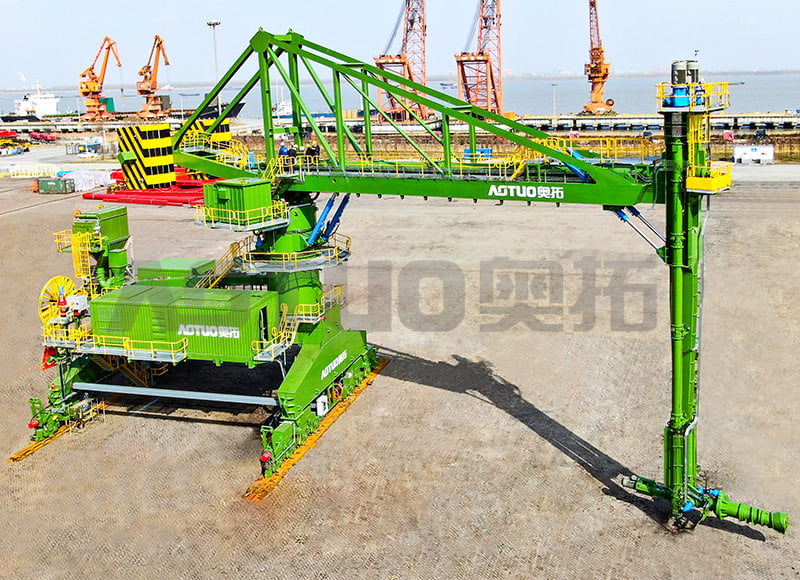 1000-70000 DWT 船舶用レールモバイルスクリューシップアンローダー このアンローダーは、隣接する段落で説明するガントリーとレールのアーキテクチャを共有しており、材料を 3 次元で追跡するスパイラル機構を備えています。ローダの荷降ろし相手として位置づけられており、同レールシステムを評価する上で重要です。 製品を見る→
アライメント公差: 数値の意味
走行するシップローダーのレールアライメントは、ゲージ、垂直レベル、縦方向の真直度という 3 つの測定可能なパラメータによって定義されます。これらの値はインストール時に設定され、将来の比較のために端末が記録するベースライン調査に対して検証されます。
- ゲージ許容差: /任意の断面における公称ゲージ寸法から-3mm。
- 垂直レベル: / 単一レールの任意の 2 m スパンにわたって -2 mm。
- 相対標高: / 同じ断面における 2 つのレールの間は -3 mm。
- 長手方向の真直度: / 10 m のコードで -5mm。
内側公差
ホイールの接触は中央トレッドに維持され、フランジの磨耗は均一に保たれ、旋回ベアリングにはバランスの取れた荷重がかかります。ローダーはハッチ内で注ぎ口の位置を保持するため、流出とトリミングの時間が短縮されます。
許容範囲を超えて
ホイールのフランジがレールのヘッド側に接触し、ガントリーが走行中にヨーイングし、投入口がハッチの中心に対して振動します。流出が増加し、あらゆる接合部で構造疲労が加速します。
図 1. ガントリー ホイール フランジの摩耗増加と横レールの位置ずれの関係
摩耗曲線は直線的ではありません。横方向のずれが 3 mm から 5 mm の間では、ホイール フランジとレール ヘッドの劣化速度が急激に増加します。そのため、主要な端子では、目に見える損傷を待つのではなく、介入のしきい値を 4 mm に設定しています。
ホイールとレールの接触と荷重分散
ガントリー ホイールとレール ヘッドの間の接触領域は小さな楕円で、通常は直径 10 ~ 20 mm です。 1 ミリメートルごとに位置がずれると、その接触点が移動し、台車フレームを通って主ガントリー構造に至るまでの荷重経路が変化します。
レールのプロファイルと車輪のトレッドのマッチング
走行する船舶ローダーのホイールトレッドは、通常 1:20 の円錐度でわずかなテーパーが付けられて機械加工されており、これによりガントリーがレール上で自己中心に保たれます。レールゲージが開閉すると測定子がフランジ根元側に移動し、セルフセンタリング作用が弱まります。
ガントリーのロードパスがずれている
一方のレールが他方よりも低く固定されると、高い方のレールにある斜め台車が、材料の流れからの死荷重と活荷重のより多くの部分を支えます。この過負荷は、まず影響を受ける車輪のベアリング温度の上昇として現れ、次に車輪の下のレール ヘッドの剥離として現れます。
ホイールの円錐形は、ガントリーのホイール トレッドにテーパー研磨され、ホイール ペアの片側に小さな転がり半径を生み出し、ガントリーをレールの中心線に戻す方向に導きます。
基礎と設置の手順
アライメント精度は設置時に設定され、基礎によって維持されます。試運転後に走行船舶ローダーのレールを再調整するには費用がかかり、バースの運営に支障をきたすため、最初からシーケンスを正しく実行する必要があります。
- ガントリー車輪荷重と地盤条件に基づいた地盤調査と杭の設計。
- 各キャップに測量基準点が埋め込まれた杭打ちおよびパイルキャップ鋳造。
- アンカー ボルト ポケットを設計レール ゲージに合わせてコンクリート支持ビームを配置します。
- 初期の大まかな位置合わせと仮固定によるレール敷設。
- レーザートラッカーまたはトータルステーションを使用して、ゲージとレベルを指定された許容差に調整することで、精密な位置合わせを行います。
- 最終的なグラウト注入、締結具の溶接またはクリップ、およびトルク検証。
- 完全に組み立てられたローダーを使用して荷重テストを行い、その後、最終的なアライメント調査を行います。
バースのダウンタイムを短縮するために最終グラウト注入ステップを圧縮するターミナルでは、最初の 1 年に位置合わせのドリフトが発生することがよくあります。グラウト床は、ローダーが定格速度で移動する前に完全に硬化する必要があります。
継続的なアライメントの検証とメンテナンス
設置公差を満たしたレール システムでも、時間の経過とともにドリフトが発生します。基礎の沈下、熱サイクル、ファスナーの腐食、船舶の衝撃による偶発的な過負荷はすべて、進行性のずれの原因となり、定期的な調査プログラムで把握する必要があります。
- 毎月: レールの留め具、レールの頭部の状態、レール溝内の破片の目視検査。
- 四半期ごと: 基準測量に対するゲージ、垂直レベル、真直度のレーザー測定。
- 毎年: 基礎の沈下マーカーと車輪のプロファイル測定を含むトラック全体の調査。
- 台風または船舶の接触後: 次の積み込み作業の前に、影響を受けたレールセグメントを直ちに調査します。
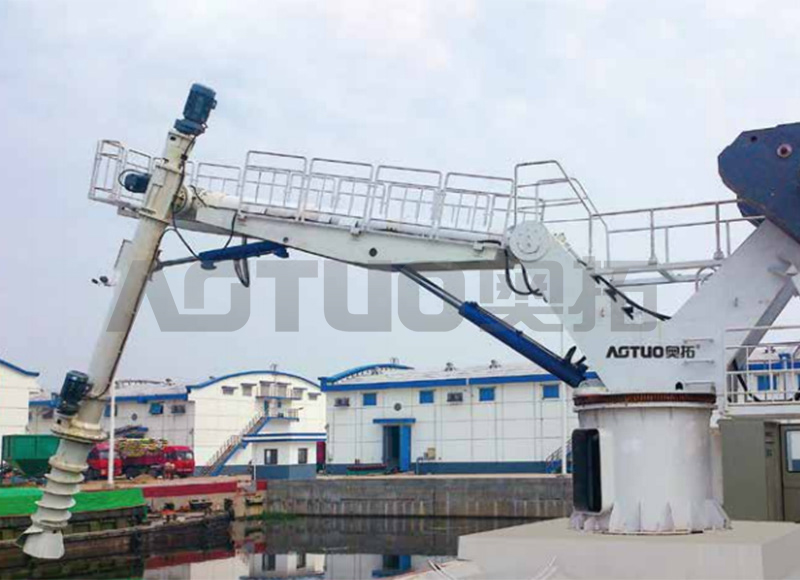
AOTUO のレール移動式スクリュー石炭船アンローダーを稼働させる石炭ターミナルは、石炭粉塵が摩耗を促進するため、レールヘッドの状態にさらに注意を払うとともに、同じ年次調査規律に従っています。 AOTUO の記事で説明されているように、走行ドライブとバース管理システムの間の自動化インターフェイスも、鉄道経路に沿った正確な位置フィードバックに依存します。 鉄道移動式船舶積込み機の自動化技術の分析 .
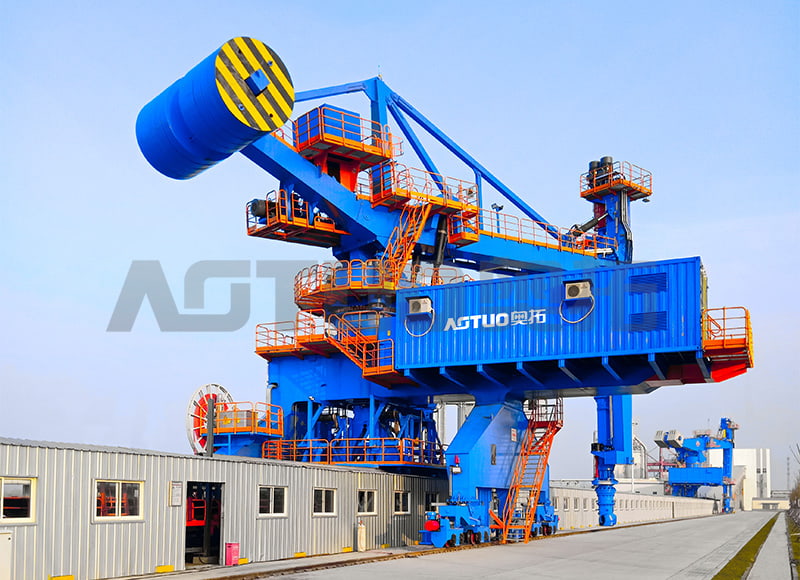 レールモバイルスクリュー石炭船アンローダー、200-3000 t/h、最大 200000 DWT 石炭ターミナル用に構築されたこのアンローダーは、カードの前の段落で取り上げた摩耗と自動化フィードバックの問題を強調しています。これは、大型鉄道の運行と年次調査要件を管理するターミナルに関連する大容量オプションです。 製品を見る→
よくある質問
走行船舶ローダーレールシステムの標準ゲージ公差はどれくらいですか?
一般に指定されるゲージ公差は、任意の断面における 2 つのレールのゲージ面間で測定された公称寸法から /-3 mm です。同じ断面におけるレール間の相対的な高さは、2 m のスパンにわたって /-3 mm 以内、各レールの垂直レベルは /-2 mm 以内に抑える必要があります。
船舶ローダーのレール システムはどのくらいの頻度で検査する必要がありますか?
少なくとも、年に 1 回の完全なレーザー調査、主要な断面の簡易測定を四半期ごとに実施し、留め具、レールの頭、および走行経路を毎月目視検査します。調査は、台風が発生したり、船舶がローダーと接触したりした直後にも実施する必要があります。
走行中の船舶ローダーのレールの位置ずれの原因は何ですか?
主な原因は、基礎の沈下差、周期的な荷重によるレール留め具の緩み、伸縮継手の設計が適切でなかった場合の熱膨張、および積み込み口を介して容器から伝わる衝撃荷重です。レールの位置ずれが単一の事象によって引き起こされることはほとんどありません。動作時間の経過とともに蓄積されます。
固定式船舶用ローダーを移動式ローダーに改造することはできますか?
改修は技術的には可能ですが、基礎、レール システム、ガントリー構造が新しい機械のコストのほとんどを占めます。実際には、構造上の変更が機械ベース全体に影響を与えるため、移動能力を必要とするターミナルは、固定設備を変換するのではなく、新しい鉄道移動式シップローダーを選択します。
四半期ごとの調査からの調整データは、調査日と前回の調査以降の端末の稼働時間をミリメートル単位で記録する必要があります。これにより、いつ介入が必要になるかを予測するために必要なベースラインが作成されます。
推奨製品
ドライバルク材料ポートトランスファーシステムの全体的なソリューションに焦点を当てています。
研究開発、製造、サービス
- WhatsApp: +86-13675892653
- Tel: +86-18958022558(Timmy You)
- +86-13675892653(Ivy Zhou)
- E-mail:
- Add: No. 3 Heyan Road、Renhe Base、Qianjiang Economic Development Zone、Yuhang地区、杭州市
Copyright © Hangzhou Aotuo Mechanical and Electrical Co.、Ltd。 All Rights Reserved. カスタム材料コンベアトランスファーシステムメーカー
